
Lisser vos impressions FDM sans solvants nocifs
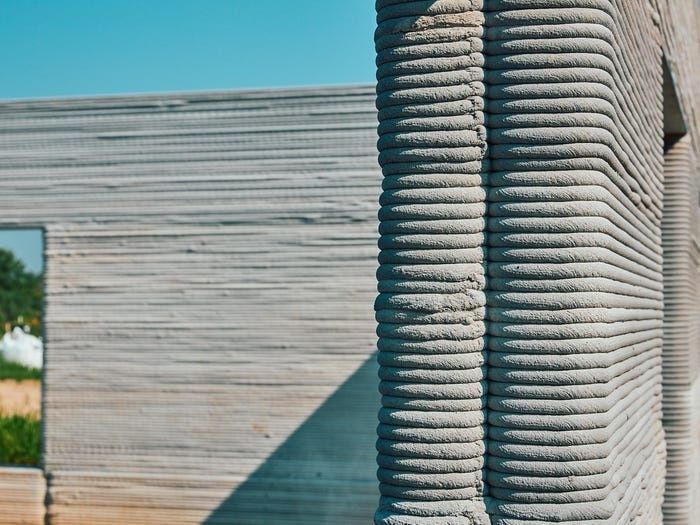
Les stries d »extrusion restent l »un des défis les plus visibles de la fabrication par dépôt de filament fondu, ou FDM. Même avec une hauteur de couche réduite, une buse bien calibrée et un filament de qualité, la surface d »une pièce conserve souvent une succession de reliefs qui devient particulièrement perceptible sur une figurine, un luminaire, un objet décoratif ou un prototype destiné à être présenté. La finition ne doit pourtant pas transformer l »atelier en espace saturé de vapeurs agressives.
Le ponçage à l »eau et le revêtement par résine biosourcée offrent deux voies complémentaires. Le premier corrige progressivement la géométrie par abrasion, tandis que le second crée une pellicule autonivelante capable de combler les creux et de produire un aspect plus uniforme. En comprenant la physique de la fabrication FDM, il devient plus simple d »adapter le post-traitement aux caractéristiques thermoplastiques du PLA, notamment sa sensibilité à la chaleur et son comportement lors de l »abrasion.
La methode du poncage abrasif a l eau sous tous les angles
Le ponçage à l »eau repose sur un principe simple, mais exige une progression méthodique. Le papier abrasif est humidifié, puis utilisé sur la pièce afin de retirer les sommets des stries et de réduire peu à peu les creux. L »eau limite l »échauffement provoqué par le frottement, évacue une partie des particules et réduit la formation de poussières en suspension. Cette caractéristique est particulièrement intéressante dans un atelier domestique fermé, où la maîtrise de l »air ambiant compte autant que l »aspect final.
Le PLA peut se ramollir localement lorsqu »une pression excessive et un mouvement rapide concentrent la chaleur. Le ponçage à l »eau ne supprime donc pas la nécessité d »un geste mesuré. Une cale souple ou une petite éponge abrasive permet de suivre les courbes, tandis qu »un support rigide convient mieux aux faces planes. Avant de commencer, les supports doivent être retirés, les bavures coupées et les défauts profonds comblés avec un matériau compatible. Le ponçage ne remplace pas une correction structurelle lorsque l »impression comporte un manque important ou une fissure.
- Commencez au grain 240 ou 320 pour égaliser les marques de supports et les stries les plus prononcées, sans insister sur les arêtes fines.
- Passez aux grains 400 et 600 lorsque la surface devient régulièrement mate et que les sillons profonds ne dominent plus le relief.
- Poursuivez avec les grains 800 et 1000 pour effacer les rayures laissées par l »étape précédente, en rinçant fréquemment la pièce et le papier.
- Terminez aux grains 1500 ou 2000 sur les zones visibles qui recevront une peinture satinée, brillante ou transparente.
Chaque changement de grain doit intervenir seulement lorsque les traces du grain précédent ont disparu. Une lampe orientée latéralement révèle mieux les rayures qu »un éclairage frontal. Le bon réflexe consiste à alterner le sens du mouvement entre deux grains, par exemple verticalement puis horizontalement. Cette méthode permet de repérer les marques résiduelles au lieu de les confondre avec le motif des couches.
Les reliefs fins, les inscriptions et les arêtes fonctionnelles demandent une approche différente. Une pression trop forte peut arrondir une géométrie, réduire un ajustement ou effacer une texture conçue par modélisation paramétrique. Pour une pièce destinée à recevoir une autre composante, les surfaces de contact doivent rester protégées avec un ruban adapté ou être poncées séparément avec une cale contrôlée. L »eau de travail doit être renouvelée régulièrement, surtout lorsque le matériau s »accumule sous forme de pâte abrasive.
Point de vigilance : le ponçage humide limite les poussières, mais il ne dispense pas de porter une protection respiratoire adaptée lors des phases sèches, notamment pendant l »ébavurage initial. Une aspiration locale, une surface lavable et le nettoyage immédiat du plan de travail contribuent à maintenir un environnement intérieur plus propre.
Le glaçage protecteur par resines epoxydes bio-sourcees
Une résine époxy de finition forme une couche continue qui recouvre les stries au lieu de les supprimer une par une. Les formulations modernes peuvent intégrer une part de matières premières issues de la biomasse. Cette origine biosourcée ne signifie toutefois pas que le produit est automatiquement inoffensif ou exempt de précautions. Avant durcissement, la résine et son durcisseur restent des substances réactives qui nécessitent la consultation de la fiche technique, des gants appropriés et une ventilation efficace.
La propriété la plus recherchée est l »autonivellement. Une résine suffisamment fluide s »étale sous l »effet de la gravité et tend à réduire les différences de niveau. Le résultat dépend de la viscosité, de la température, du dosage des composants et de l »épaisseur appliquée. Les méthodes de finition à base de revêtement transparent montrent aussi l »importance du dépoussiérage préalable et du contrôle du séchage. Un flux d »air modéré peut limiter les coulures et accélérer le durcissement, mais un courant trop fort risque d »apporter des particules sur la surface encore collante.
L »application au pinceau silicone offre une bonne maîtrise sur les petites pièces. Le pinceau doit déposer une couche mince, régulière et continue, en évitant les reprises trop nombreuses. Les creux profonds, les angles intérieurs et les zones cachées doivent être inspectés avant la polymérisation, car une accumulation peut créer une goutte difficile à retirer. Sur une figurine complexe, l »application par petites sections réduit le risque de surcharge. Une rotation lente de la pièce, lorsqu »elle est possible, aide à maintenir une épaisseur homogène.
- Nettoyez la pièce avec une brosse douce, de l »eau tiède et un détergent ménager compatible, puis laissez-la sécher complètement.
- Protégez les zones d »assemblage et les filetages afin de ne pas modifier les tolérances fonctionnelles.
- Mélangez selon le ratio indiqué par le fabricant, sans incorporer volontairement de bulles d »air.
- Appliquez une couche fine plutôt qu »un volume important destiné à masquer immédiatement toutes les stries.
- Laissez polymériser dans une zone protégée, en respectant le temps de manipulation et le temps de durcissement complet.
Les délais varient fortement selon la formulation. Certaines résines deviennent manipulables en quelques heures, tandis que la résistance finale demande davantage de temps. Les projets de grande surface peuvent nécessiter une première couche d »accrochage, suivie d »une couche de finition, comme le montrent les techniques de revêtement époxy utilisées sur des surfaces en bois. Pour une impression FDM, une seule couche légère suffit souvent, à condition que la préparation mécanique ait déjà réduit les défauts importants.
Point de vigilance : biosourcée ne veut pas dire sans émission ni sans danger. L »espace de travail doit rester ventilé pendant le mélange et la prise. Les gants souillés, les pinceaux jetables et les résidus ne doivent pas être éliminés dans l »évier. Le port d »une protection oculaire est pertinent lors du dosage, et toute résine non durcie doit rester éloignée des enfants, des animaux et des surfaces destinées à la préparation alimentaire.
Face a face technique pour orienter votre choix d atelier
Le choix entre abrasion et résine dépend moins d »une opposition absolue que de la priorité donnée à la précision, au temps disponible et à l »apparence recherchée. Le ponçage conserve directement le matériau et permet de contrôler chaque zone. La résine accélère le comblement des micro-reliefs, mais elle ajoute une épaisseur qui peut modifier les dimensions. Le tableau suivant donne des ordres de grandeur pratiques, car les résultats réels dépendent du modèle, du filament, de l »outillage et de la formulation retenue.
| Critère | Ponçage à l »eau | Résine époxy biosourcée |
|---|---|---|
| Temps de travail | Long sur les grandes surfaces ou les géométries complexes | Rapide à appliquer, mais soumis au temps de polymérisation |
| Coût | Faible, avec papiers abrasifs et accessoires réutilisables | Plus élevé, selon la résine, le pinceau et les équipements de protection |
| Impact dimensionnel | Retire de la matière, avec contrôle local précis | Ajoute une couche, parfois de façon difficile à prévoir |
| Aspect final | Très régulier après progression complète des grains | Uniforme et potentiellement brillant, avec risque de coulure |
| Accès aux cavités | Limité dans les recoins profonds | Meilleur, à condition de contrôler l »écoulement |
| Précautions | Gestion des poussières et de l »eau chargée | Ventilation, gants, dosage et gestion des composants réactifs |
Pour les pièces fonctionnelles, les tolérances doivent guider la décision avant l »esthétique. Une couche de résine peut perturber un emboîtement, réduire le jeu d »un mécanisme ou gêner l »insertion d »un écrou. À l »inverse, un ponçage trop énergique peut diminuer une cote extérieure ou déséquilibrer une pièce symétrique. Les surfaces de référence gagnent à être masquées et mesurées au pied à coulisse avant puis après traitement. Pour caractériser plus rigoureusement les écarts, un artefact de test standardisé pour la fabrication additive peut servir de base comparative.
Le ponçage convient particulièrement aux prototypes dimensionnels, aux boîtiers, aux pièces qui doivent conserver leur couleur et aux objets comportant de larges faces planes. La résine devient intéressante pour les figurines, les formes organiques, les accessoires décoratifs et les surfaces où une apparence de glaçage compte davantage qu »une cote au dixième de millimètre. Dans les deux cas, la meilleure approche consiste à tester le procédé sur une petite section ou une pièce d »essai issue du même lot d »impression.
Combiner les deux procedes pour un fini porcelaine parfait
La stratégie hybride réunit les avantages des deux techniques. Un ponçage initial au grain 240 ou 320 retire les supports, les bavures et les défauts saillants. Après dépoussiérage et séchage, une couche très mince de résine peut combler les micro-rayures restantes et donner une continuité visuelle à la surface. Cette méthode évite de demander à la résine de remplir des sillons trop profonds, ce qui réduirait les coulures et la consommation de produit.
Le nettoyage doit favoriser l »adhérence sans recourir à un solvant dégraissant agressif. Une brosse souple, de l »eau tiède et un détergent doux suffisent souvent pour éliminer les particules abrasives et les traces de doigts. La pièce doit ensuite sécher à cœur, en particulier dans les cavités. Un chiffon non pelucheux peut retirer l »humidité des zones accessibles, mais il ne faut pas enfermer une pièce encore humide sous une résine.
- Préparez l »orientation dès le tranchage afin de placer les lignes de couche sur les faces les moins visibles.
- Réduisez les supports avec une interface adaptée lorsque la géométrie le permet.
- Réservez la résine aux zones visibles et protégez les plans d »assemblage.
- Utilisez des supports solubles pour les cavités et détails inaccessibles, lorsque l »écosystème d »impression est compatible.
- Contrôlez l »épaisseur finale sur les pièces destinées à s »emboîter ou à recevoir des composants.
Le PVA soluble dans l »eau peut faciliter le retrait des supports dans les passages internes, les cavités fermées et les zones fragiles. Sa sensibilité à l »humidité impose cependant un stockage hermétique avec dessiccant et, si nécessaire, un séchage avant impression. L »eau de dissolution ne doit pas être excessivement chaude pour une pièce en PLA. Pour une géométrie simple et accessible, des supports conventionnels restent généralement plus économiques.
Dans les zones difficiles d »accès, l »ordre des opérations est déterminant. Les supports solubles doivent être dissous avant le revêtement, faute de quoi la résine pourrait bloquer une ouverture ou encapsuler des résidus. Après séchage, une petite brosse, une seringue d »eau ou un outil souple permet de vérifier les conduits. Cette préparation réduit le risque de bulles et favorise un glaçage régulier, notamment sur les objets décoratifs ajourés et les prototypes à canaux internes.
Adoptez le bon geste pour des pieces impeccables et durables
Obtenir une impression FDM lisse en intérieur ne nécessite pas de recourir systématiquement à des solvants volatils. Le ponçage à l »eau apporte un contrôle direct, limite l »échauffement du PLA et conserve avec précision les dimensions lorsque le geste reste progressif. La résine biosourcée, correctement choisie et manipulée, ajoute une finition continue capable de transformer rapidement l »apparence d »une pièce. La sécurité repose toutefois sur une réalité essentielle, même un produit présenté comme plus responsable doit être utilisé selon sa fiche technique, avec ventilation et protections adaptées.
La finition se prépare dès la modélisation et le tranchage. Une orientation judicieuse, une hauteur de couche cohérente, des supports limités et des zones d »assemblage protégées réduisent le travail après impression. Pour un prochain projet de décoration, de figurine ou de prototypage, testez d »abord le ponçage humide sur une zone discrète, puis comparez-le à une couche légère de résine sur une pièce identique. Cette itération rapide permet de sélectionner le procédé le plus propre, le plus précis et le plus durable, avec à la clé une production à la demande plus maîtrisée et des déchets proches de zéro.

Les commentaires sont fermés.