
L »alchimie moderne entre polymère et fibres végétales
L »impression 3D FDM, fondée sur le dépôt de filament fondu couche après couche, ne se résume plus à produire des pièces lisses au visage plastique. Les filaments chargés en bois ou en liège ouvrent une voie plus chaleureuse, mate et tactile, particulièrement intéressante pour les objets décoratifs, les figurines, les prototypes d »aménagement et les petites séries personnalisées. Une lampe sculpturale, une poignée, un cache-pot ou une maquette architecturale peuvent ainsi prendre une présence plus proche de l »artisanat que de la fabrication industrielle standardisée.
Ces matières restent toutefois des composites. Leur matrice est généralement constituée de PLA, un polymère biosourcé, auquel s »ajoutent des particules fines de bois, de bambou ou de liège, souvent dans une proportion indicative de 20 à 40 %. Certains produits imitent le bois grâce à une formulation moussée ou à des pigments, sans contenir de véritables fibres végétales. Pour choisir avec précision, il faut donc consulter la fiche technique plutôt que se fier à l »étiquette. Ce guide propose une méthode concrète pour exploiter les variations de température, maîtriser les risques d »obstruction et transformer les irrégularités naturelles en signature visuelle. Pour approfondir le choix d »un filament bois adapté, les caractéristiques du fabricant restent la première référence.
Adapter sa machine pour dompter le risque d »obstruction
Le premier réglage concerne la buse. Les microfibres végétales ne se comportent pas comme un PLA parfaitement homogène, car certaines particules ne se liquéfient pas complètement. Une buse de 0,5 mm constitue un minimum raisonnable pour limiter les bouchages, tandis qu »un diamètre de 0,6 mm offre souvent un compromis plus confortable entre détail et fiabilité. Certains filaments contenant davantage de particules recommandent même 0,8 mm. Une buse en acier trempé devient pertinente en usage fréquent, notamment parce que les fibres et poudres peuvent user progressivement le laiton, même si elles restent généralement moins abrasives que la fibre de carbone ou les charges métalliques.
Le diamètre de la buse doit être cohérent avec la hauteur de couche. Une hauteur supérieure à 0,15 mm laisse davantage d »espace aux particules et réduit la pression nécessaire dans la buse. Une couche de 0,2 à 0,28 mm convient souvent aux objets décoratifs, aux reliefs et aux volumes de type ébénisterie numérique. Le filament doit également rester sec. Le bois et le liège sont hygroscopiques, ce qui signifie qu »ils absorbent l »humidité ambiante. Des claquements à l »extrusion, une surface irrégulière ou une mauvaise cohésion peuvent signaler un filament humide. Un séchage doux, souvent autour de 50 °C pendant plusieurs heures selon les recommandations du fabricant, puis un stockage hermétique avec dessiccant constituent un bon réflexe.
La rétraction demande une approche mesurée. Une rétraction trop agressive multiplie les allers-retours de matière dans le corps de chauffe et peut favoriser la cuisson des particules, surtout dans un système direct drive très sensible. Une valeur plus basse que celle utilisée pour un PLA classique, associée à une vitesse modérée, sert de point de départ. La vitesse d »impression doit rester suffisamment lente pour assurer la fusion, généralement autour de 30 à 50 mm/s lors des premiers essais. La ventilation contribue à stabiliser les ponts et les petites pièces, mais une ventilation maximale en permanence peut fragiliser la liaison entre couches.
- Utilisez une buse de 0,5 ou 0,6 mm, voire davantage selon la charge végétale.
- Commencez avec une hauteur de couche d »au moins 0,15 mm.
- Réduisez la rétraction et contrôlez les fils avant d »augmenter les paramètres.
- Séchez le filament et conservez-le dans une boîte étanche.
- Nettoyez la buse après une impression longue ou un changement de matière.
Créer un veinage naturel en jouant sur la température d »extrusion
La chaleur ne sert pas uniquement à faire couler le filament. Elle devient un outil graphique. Les particules de bois exposées à une température élevée peuvent brunir ou se carboniser superficiellement, tandis que les températures plus basses conservent une teinte claire. Le phénomène reste subtil et dépend de la formulation, du temps passé dans le bloc de chauffe, du débit et de la couleur de base. Il ne s »agit donc pas d »un contrôle totalement prévisible, mais d »une palette de nuances à cartographier par essais.
La plupart des filaments bois à base de PLA se situent dans une plage approximative de 190 à 220 °C, tandis que certaines références acceptent une plage plus large, jusqu »à 240 °C. La température maximale indiquée par le fabricant ne doit jamais être dépassée. Une impression à vitesse réduite reçoit davantage de chaleur par unité de volume et peut foncer plus nettement qu »une impression rapide. Cette interaction permet de créer des bandes ou des transitions rappelant un veinage. Pour une pièce décorative, une variation de 5 à 10 °C entre plusieurs groupes de couches suffit parfois à produire une différence visible sans compromettre la cohésion.
| Réglage exploré | Effet visuel possible | Point de vigilance |
|---|---|---|
| Température basse | Teinte plus claire, contraste doux | Vérifier la fusion entre les couches |
| Température intermédiaire | Aspect homogène et naturel | Référence utile pour les parois fines |
| Température haute autorisée | Teinte plus sombre, veinage accentué | Éviter la surchauffe et les dépôts carbonisés |
| Vitesse réduite | Nuances plus prononcées | Surveiller le suintement et les fils |
Le tranchage peut automatiser cette exploration. Dans PrusaSlicer, SuperSlicer ou OrcaSlicer, des changements de température peuvent être ajoutés à des hauteurs de couche précises. Une pièce de test composée de bandes superposées, avec une température différente tous les 5 ou 10 mm, permet de déterminer rapidement la combinaison la plus expressive. Pour des variations répétées, un script de modification du G-code peut rechercher les commandes de changement de couche et insérer une nouvelle consigne de température à intervalles définis. Cette méthode doit être testée sur une petite pièce avant toute production, car chaque imprimante réagit différemment.
À tester consiste à associer température et orientation. Des parois imprimées dans des directions différentes reflètent la lumière de manière distincte, tandis qu »une variation progressive de température crée une transition plus organique qu »un changement brutal. La température doit rester un moyen de texture, jamais un substitut à une calibration correcte du débit, de l »adhérence et du refroidissement.
Les spécificités tactiles et visuelles du filament de liège
Le liège donne aux composites une personnalité différente de celle du bois. Sa structure cellulaire apporte de la légèreté, une sensation plus souple et une capacité naturelle à atténuer certaines vibrations sonores. Le comportement mécanique dépend cependant fortement de la formulation et du taux de remplissage. Un filament chargé en liège n »est pas automatiquement un matériau acoustique certifié, ni une solution isolante universelle. Il peut néanmoins servir à réaliser des panneaux décoratifs, des diffuseurs de son, des dessous de plat, des poignées ou des éléments d »habillage qui profitent de sa texture chaleureuse.
Sa porosité visuelle et son élasticité relative masquent souvent mieux les stries de couche que le PLA standard. Les surfaces prennent un aspect mat, légèrement granuleux, où les petites variations d »extrusion deviennent moins visibles. Cette qualité convient au design intérieur, aux objets sensoriels et aux accessoires de studio. En revanche, les pièces fines peuvent rester fragiles et les charges mécaniques importantes doivent être évitées. Pour un luminaire, le matériau doit rester éloigné de toute source de chaleur excessive, et la partie électrique doit être conçue avec des composants adaptés, une ventilation correcte et une distance suffisante entre le filament et l »ampoule.
- Privilégiez les objets décoratifs, les panneaux texturés et les accessoires légers.
- Utilisez un remplissage adapté à la rigidité attendue, sans confondre légèreté et résistance structurelle.
- Évitez les applications alimentaires, médicales ou cutanées sans certification spécifique.
- Testez l »absorption sonore sur un prototype avant de présenter une promesse acoustique.
Techniques de post-traitement pour révéler la noblesse du matériau
Le post-traitement transforme une sortie d »imprimante en objet fini. Le filament bois supporte généralement le ponçage, la teinte et la protection comme une matière hybride, mais la présence de PLA modifie l »absorption. Une teinture pénètre moins profondément que dans du bois massif. Le ponçage doit donc préparer la surface sans effacer toute la stratification, car les lignes de couche peuvent renforcer l »illusion du veinage. Les assemblages se réalisent avec une colle cyanoacrylate compatible PLA ou une résine époxy. Les méthodes qui chauffent fortement la jonction sont à éviter, puisque les particules végétales peuvent brûler.
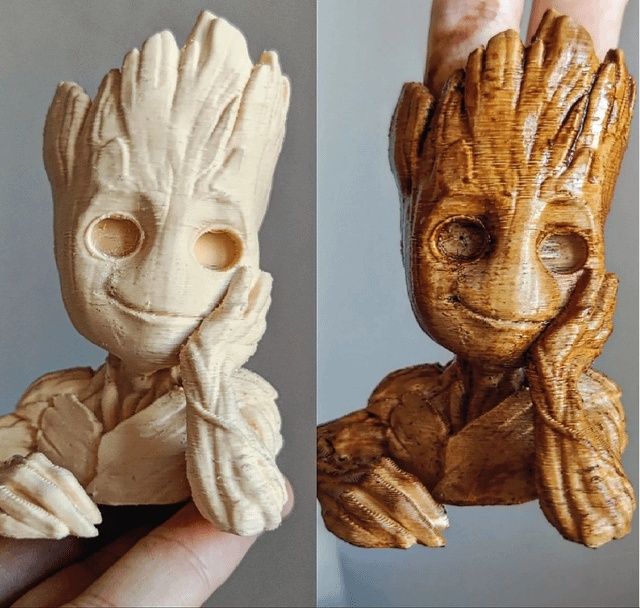
Le liège demande souvent moins de ponçage intensif. Une abrasion trop forte peut écraser sa texture ou créer des zones visuellement plates. Dans les deux cas, le travail doit se faire avec une protection respiratoire adaptée et une aspiration efficace, car les poussières issues du polymère et des fibres ne doivent pas être inhalées. Une finition destinée à un intérieur doit également être choisie selon l »usage, la ventilation de la pièce et le temps de séchage indiqué par le fabricant.
- Ébavurez la pièce avec une lame fine, puis retirez les fils et les petits défauts sans entailler les arêtes.
- Poncez à sec avec un grain de départ autour de 200 à 400, en suivant les formes plutôt qu »en appuyant fortement. Conservez certaines stries pour préserver le caractère imprimé.
- Poursuivez avec des grains plus fins si une surface satinée est recherchée. Le ponçage à l »eau peut limiter la poussière, mais il faut ensuite sécher complètement la pièce et vérifier sa stabilité.
- Appliquez une teinte ou une huile sur une zone test. Les couleurs claires offrent souvent le meilleur potentiel de personnalisation, tandis que la teinte s »atténue sur les zones riches en PLA.
- Protégez la surface avec une cire naturelle, une huile dure ou un vernis compatible. Les huiles peuvent rester grasses plusieurs heures, voire plusieurs jours, car le composite les absorbe plus lentement que le bois massif.
- Polissez doucement après séchage complet avec un chiffon non pelucheux afin d »obtenir un éclat satiné plutôt qu »une brillance plastique.
Point de vigilance concerne l »usage final. Une pièce décorative peut recevoir une finition esthétique, mais un objet exposé à l »humidité, aux frottements ou à la chaleur exige une protection adaptée et des essais de vieillissement. Pour les créations destinées à la vente, la fiche technique du filament et les indications du fabricant de finition doivent accompagner toute décision concernant la sécurité, la résistance ou le contact avec un public sensible.
Faites entrer la chaleur de l »artisanat dans vos créations numériques
Les filaments bois et liège récompensent une approche expérimentale. Leur irrégularité n »est pas un défaut à supprimer systématiquement, mais une matière à orienter par le diamètre de buse, la hauteur de couche, la vitesse, la ventilation et la température. Une texture un peu variable peut donner à une figurine, à une poignée ou à un objet d »intérieur la présence d »une pièce façonnée à la main. La réussite repose sur une calibration méthodique, menée sur des éprouvettes avant le lancement d »une pièce importante.
Ces composites s »inscrivent dans une évolution plus large du design produit, où la production à la demande, la personnalisation et les matériaux biosourcés se combinent avec la modélisation paramétrique. Ils ne remplacent pas le bois massif ou le liège naturel dans tous les usages, mais ils permettent de produire localement des formes complexes, des petites séries et des prototypes décoratifs avec des déchets proches de zéro lorsque la conception limite les supports. Commencez par une tour de température, testez deux diamètres de buse, puis appliquez une finition sur un échantillon. À la clé, une révolution maîtrisée où l »impression 3D ne cherche plus à dissimuler ses couches, mais les transforme en langage organique.

Les commentaires sont fermés.